TIP TIG e MIG/MAG: la velocità del MIG con la qualità del TIG
Il TIP TIG offre un tasso di deposito da MIG con la qualità del TIG, con circa metà apporto termico, senza spruzzi e senza riprese. Il confronto con il MIG/MAG.
Il MIG/MAG è il cavallo di battaglia delle grandi quantità: veloce, alto tasso di deposito, facile da automatizzare — ma quella velocità si paga in calore, spruzzi e qualità di raccordo. Il TIP TIG colma quel divario partendo dall’altro lato: tasso di deposito da MIG con la qualità del TIG. La vera domanda non è dunque se il MIG sia veloce, ma quanto costi quella velocità — e se si debba accettarne il prezzo. Ecco come si confrontano i due.
Tasso di deposito: la parte «velocità del MIG»
Sul tasso di deposito il TIP TIG mantiene la promessa della «velocità del MIG». Offre il più alto tasso di deposito tra i procedimenti TIG — a seconda dell’applicazione fino a circa 4 kg/h e oltre, quindi nella classe di produttività del MIG — e poiché non c’è scoria né pulizia tra le passate, l’arco resta acceso più a lungo.
Ciò che separa i due procedimenti non è dunque la velocità pura: è tutto ciò che sta attorno al cordone. Il MIG comporta rischi concreti di mancata fusione, porosità e raccordi scadenti, produce spruzzi e fatica in posizione verticale e sopratesta. Sulle leghe viscose o resistenti alla corrosione — duplex, Inconel, riporti — quei rischi diventano scarto.
Apporto termico: il numero decisivo
La differenza più netta e più misurabile è l’apporto termico. Con la formula standard (tensione × corrente × 60 ÷ velocità di avanzamento), una passata MIG tipica si attesta intorno a 923 J/mm. Il TIG convenzionale si colloca intorno a 768 J/mm, il TIP TIG intorno a 480 J/mm — circa la metà del MIG.
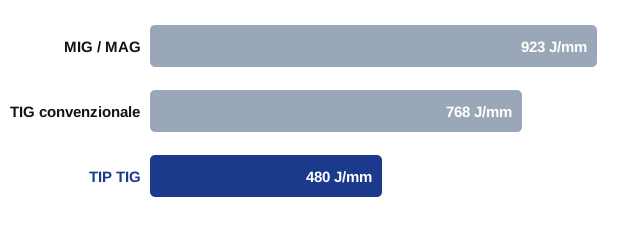
È questo il guadagno di raggiungere la velocità del MIG con un arco TIG: tasso di deposito da MIG, ma con il più basso apporto termico dei tre procedimenti. Un apporto termico ridotto significa meno distorsione, una zona termicamente alterata più stretta e — decisivo sulle leghe resistenti alla corrosione — proprietà anticorrosive conservate anziché sensibilizzazione. È la differenza tra un riporto che sopravvive alla saldatura e uno che non ci riesce.
Niente spruzzi, niente riprese
Il TIP TIG mantiene la qualità radiografica senza scoria, senza pulizia tra le passate, in tutte le posizioni, con 100 % argon. Il risultato privo di spruzzi fa risparmiare tempo reale, non solo estetica: gli spruzzi del MIG vanno asportati o molati dopo la saldatura, mentre il TIP TIG non lascia nulla da pulire — niente spruzzi, niente riprese.
Il MIG non può nemmeno offrire la stessa garanzia di qualità sui giunti critici: su tubo sottomarino placcato internamente in Inconel il MIG pulsato non riusciva a soddisfare in modo affidabile il requisito radiografico al 100 % — esattamente il problema che ha portato CNOOC al TIP TIG. Dove la normativa esige zero difetti su una lega resistente alla corrosione, il raccordo di tipo TIG del TIP TIG è la via più sicura.
In sintesi
| MIG/MAG | TIP TIG | |
|---|---|---|
| Tasso di deposito | Alto | Classe MIG — fino a ~4 kg/h |
| Apporto termico (tipico) | ~923 J/mm | ~480 J/mm |
| Spruzzi | Sì — riprese necessarie | Nessuno — nessuna ripresa |
| Rischio di mancata fusione e porosità | Elevato | Livello TIG, qualità radiografica |
| Tutte le posizioni | Limitato | Tutte le posizioni |
| Gas di protezione | Miscele argon/CO₂ | 100 % argon |
Quando scegliere l’uno o l’altro
Il MIG/MAG mantiene il suo posto dove conta la sola produttività e la metallurgia è indulgente: carpenteria pesante in acciaio al carbonio e produzione di grande serie, le cui tolleranze lasciano spazio al suo calore, ai suoi spruzzi e all’occasionale difetto.
Si sceglie il TIP TIG quando la qualità non è negoziabile: leghe resistenti alla corrosione, placcatura per riporto, tubazioni soggette a normativa, gruppi sottili o sensibili alla distorsione e tutto ciò che va saldato in posizione obbligata con qualità radiografica. Si conserva un tasso di deposito da MIG — e si guadagnano il più basso apporto termico, nessuno spruzzo, nessuna ripresa e cordoni che superano il controllo radiografico al primo colpo.
In breve: il TIP TIG è costruito per offrire la velocità del MIG con la qualità del TIG. Nei lavori critici per la qualità, è proprio questa combinazione ad avere senso.